创新工艺标准,开拓无限可能
首页 / 超声波切割刀
ULTRASONIC CUTTING SOLUTIONS
超声切割,适配复合材料与柔性材料加工
通过刀刃高频微幅振动,降低切割阻力与材料变形。提供钛合金、碳化钨刀具组合,重点面向碳纤维预浸料、碳纤维布及芳纶蜂窝板加工,兼顾橡胶、织物与食品专用切割需求,支持超声电源及自动化运动系统配套。
工作频率
刀头材质
切割方式
刀头长度
功能模块
喷涂视频
喷涂工艺
ULTRASONIC CUTTING TECHNOLOGY
03碳化钨刀头
01
超声电源驱动换能器产生机械振动,经变幅杆传递至刀头,辅助刀刃切入材料,完成直线分切与轮廓加工。
02
高频振动有助于减少材料拖拽与挤压,结合刀刃结构和工件支撑,改善纤维切边、局部变形及轮廓保持。
03
根据材料厚度、铺层结构与切割路径,匹配刀头、超声电源及运动装置,支持机械臂或自动化平台集成。
BLADE OPTIONS
提供钛合金与碳化钨刀具,结合材料特性、刀刃尺寸及进刀方式选型,满足分切、修边与轮廓加工需求。
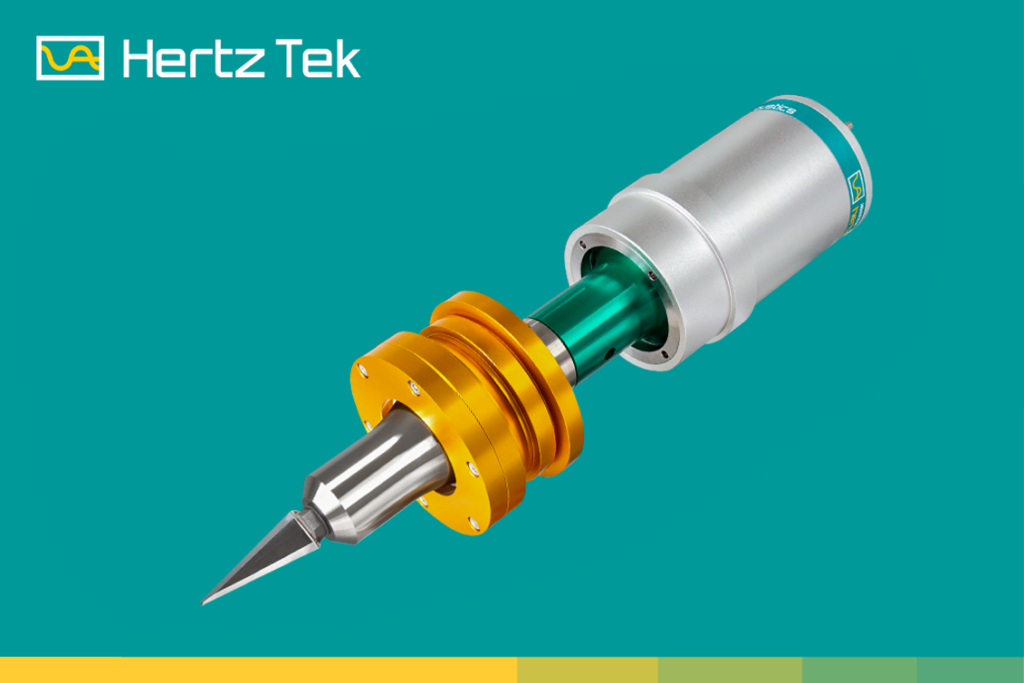
TITANIUM ALLOY KNIFE
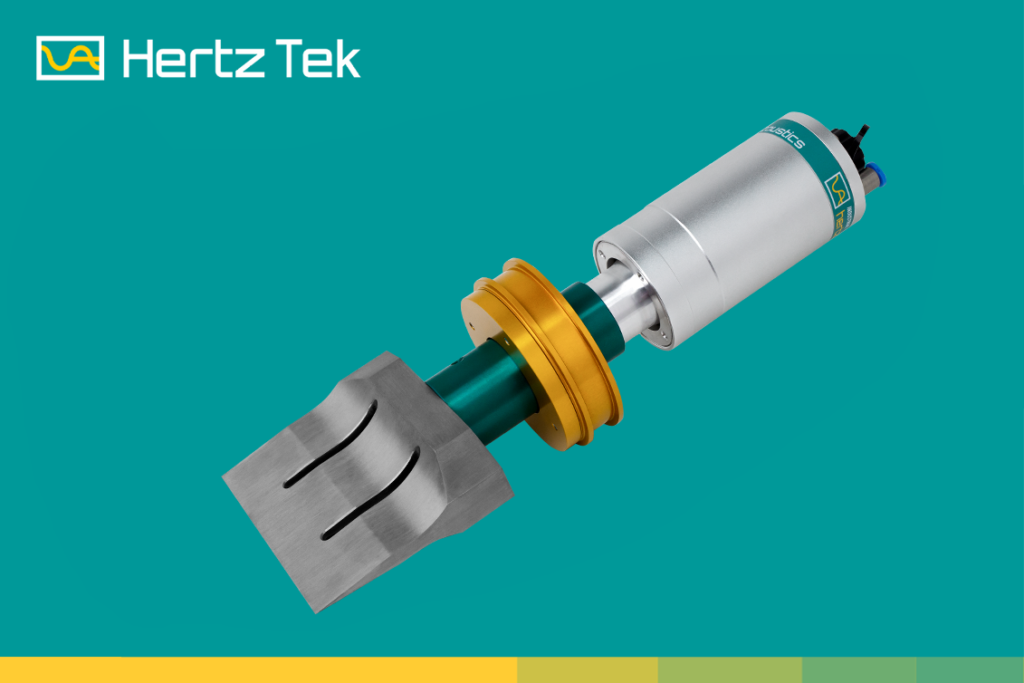
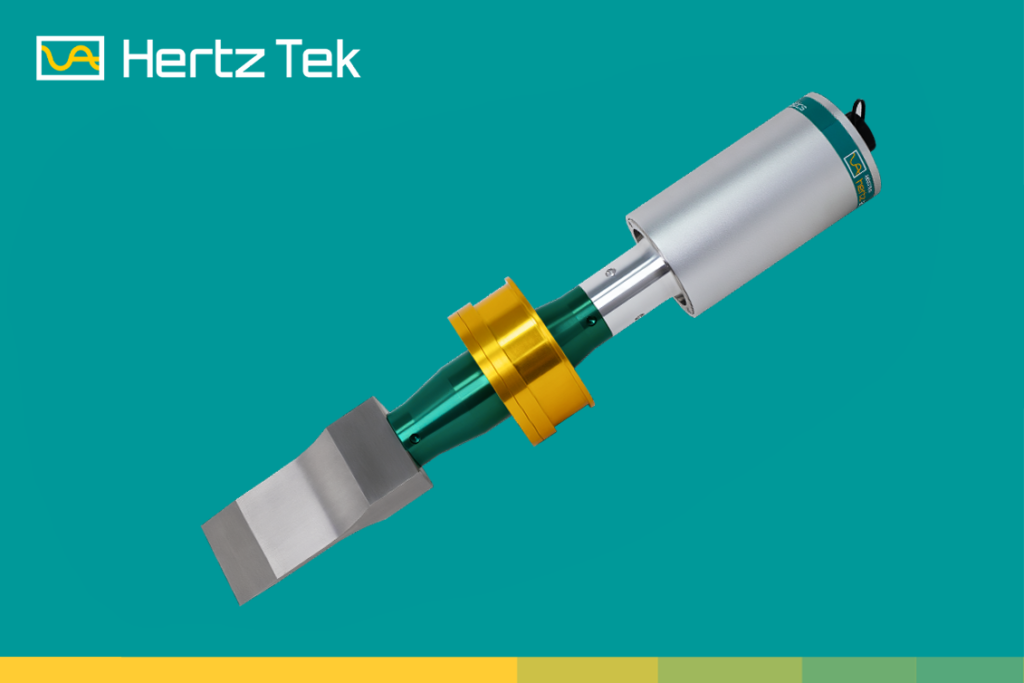
以宽刃刀头结构为主,结合垂直进刀或轨迹运动完成切割。可围绕刀宽、切入角度及工件支撑,匹配片切、分切等工艺。
系列频率
20 / 40 kHz
刀头宽度
60 / 82 mm
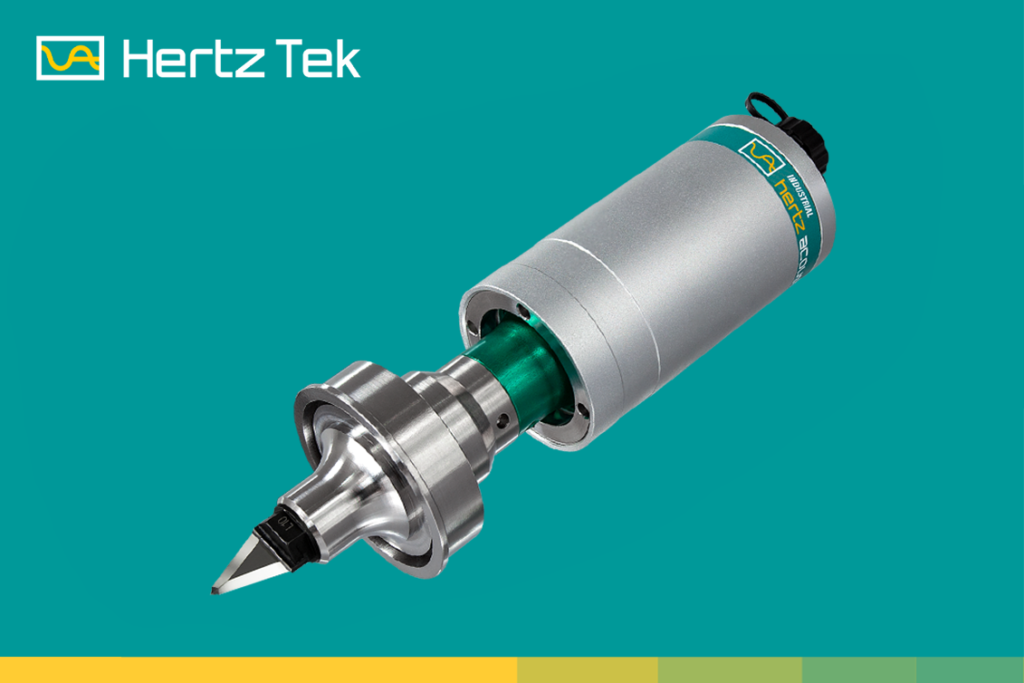
TUNGSTEN CARBIDE KNIFE
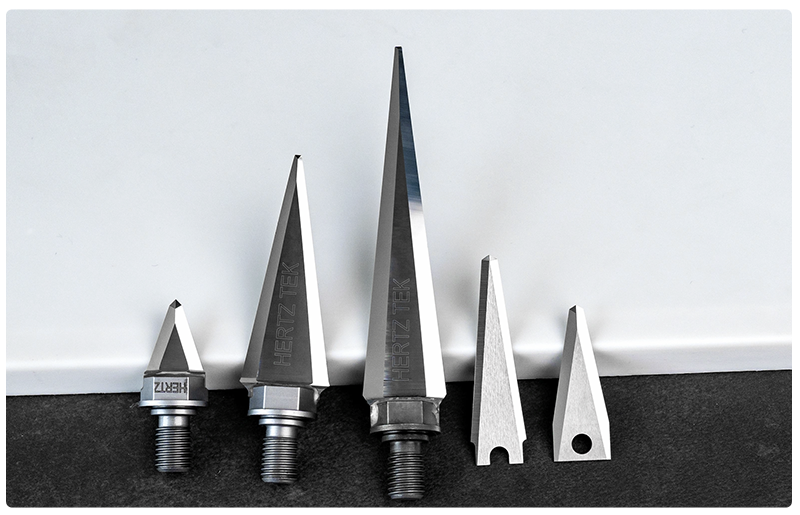
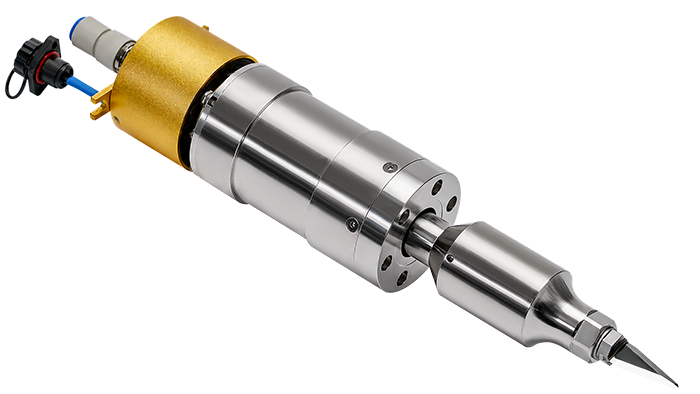
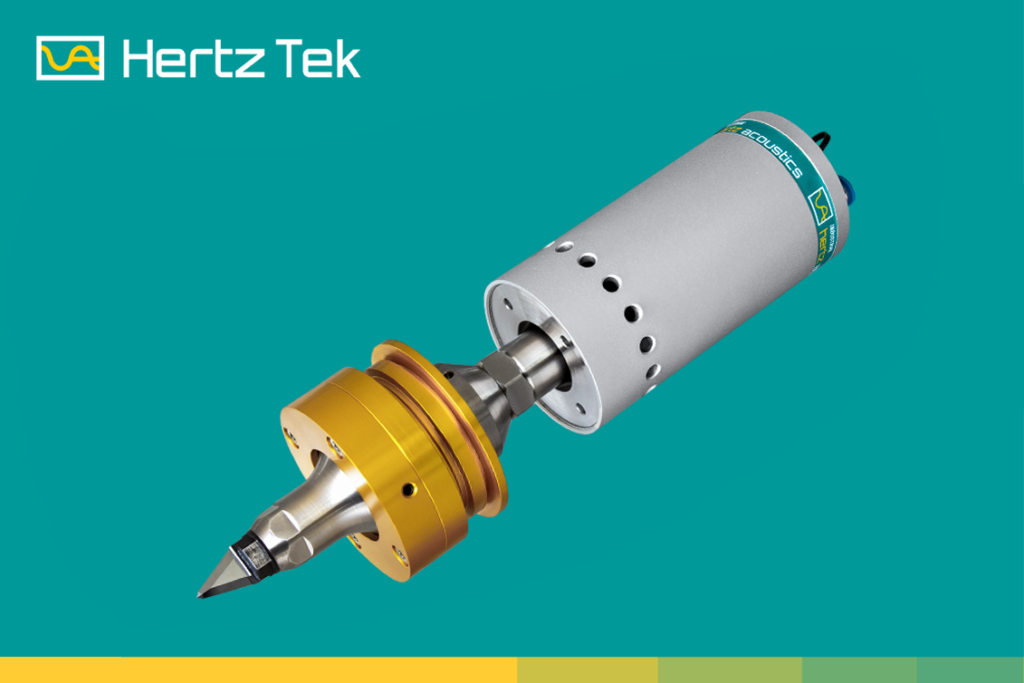
围绕窄刃轨迹切割与耐磨需求配置刀头,可用于薄片、纤维及复合结构的切割评估。主推滑环款兼顾刀头配置与后端电气连接。
20 / 30 / 40 kHz
20 / 30 / 50 mm
SPECIFICATIONS & CONFIGURATION
系列包含不同频率、刀刃尺寸与连接形式,分别匹配宽刃分切、窄刃轮廓加工和设备集成。
右侧展示一款 30 kHz 碳化钨刀的配置
30 kHz
30 mm
碳化钨
后端连接
导电滑环
SYSTEM INTEGRATION
匹配超声电源、刀具与运动装置,结合材料特性和加工要求,协调切割、定位与控制。
依据刀具频率与负载配置电源,匹配输出调节、启停控制及通信接口。
结合切割轮廓配置机械臂或运动平台,协调进刀角度、路径速度与刀具转向。
针对布料、预浸料及蜂窝结构配置夹具,减少材料位移、铺层错位与局部变形。
04
通过样品测试评估切口与结构完整性,确认振幅、速度及刀头磨损等工艺条件。
QUESTIONS
先看切割方式与刀头结构,再结合材料性质和耐磨需求。本页钛合金系列以宽刃配置为主,碳化钨系列包含窄刃、替刃及滑环配置。材料名称不能单独决定刀具,需同时确认厚度、轮廓与样品切口要求。
包含不同刀头与连接结构,是否适合单独换刃、可用刃形及维护方式需按具体型号确认。接入现有设备前,还需核对安装尺寸、超声电源、电气接口及运动控制方式。
不是。导电滑环用于旋转连接中的电气传输,驱动旋转仍需配合相应运动机构。旋转范围、转速、接线和连续工作条件需与整机方案一并确认。
不能直接等同。刀头长度是刀具尺寸,实际切割厚度还受材料硬度、结构、进刀角度、支撑方式及超声参数影响,需要通过样品测试确认。
START WITH YOUR SAMPLE
提供材料成分、厚度、切割图形及现有设备信息,我们协助确认刀具与测试方案。